传统压电式超声波测厚仪依赖耦合剂,遇到高温工件、带厚氧化皮、带防腐涂层的金属构件,打磨工件、更换耐温耦合剂会耗费大量时间,部分工况甚至无法测量。EMAT 电磁超声技术的出现,为这类复杂现场提供新的检测解决方案。深圳嘉禾精密仪器有限公司旗下艾格斯威,围绕艾格斯威 AG‑516 电磁超声测厚仪,解析 EMAT 电磁超声核心技术原理,讲解该技术在高温金属壁厚检测当中的应用与边界。
一、EMAT 电磁超声基础技术原理 EMAT 即电磁超声换能技术,工作原理和传统压电超声完全不同。艾格斯威 AG‑516 电磁超声测厚仪探头内部线圈通入高频脉冲电流,在导电金属工件表面感应出涡流,涡流在外加静态磁场的洛伦兹力作用下,直接在金属基体内部激发出超声波;回波信号返回时,通过逆效应,将工件振动重新转换为电信号,仪器计算声波往返时间,换算得到金属基体壁厚。铁磁性材料还会叠加磁致伸缩效应,进一步增强回波信号。整套激发接收过程,探头不需要和工件之间涂抹耦合介质,实现干式测量。该技术仅对导电金属生效,非金属材料无法激发超声信号。
二、EMAT 技术实现高温测厚的底层逻辑 传统压电探头耦合剂高温下快速挥发失效,限制高温工况使用。EMAT 技术不需要耦合介质,只要选配对应的高温探头组件,探头不直接接触高温金属基体也可以完成信号激发接收。艾格斯威 AG‑516 电磁超声测厚仪软件内置温度补偿功能,高温环境下修正声速变化,降低温度带来的测量偏差。在加热炉管、高温工艺管线不停机或者短时间降温工况,可直接开展壁厚腐蚀余量检测,不用长时间等待设备冷却,有效提升检修效率。
三、提离距离对实际检测的意义 提离距离是 EMAT 设备的关键参数,代表探头与金属基体之间允许的非金属间隙。艾格斯威 AG‑516 电磁超声测厚仪提离距离铝 5mm、碳钢 4mm、不锈钢 3mm。防腐油漆、环氧涂层这类非金属介质,电磁场可以穿透,不需要打磨涂层就可以直接测量基体壁厚;但涂层内部含有金属粉末填料,或者金属镀层,则会干扰磁场,无法正常测量。薄氧化皮无需打磨,结块堆积厚铁锈超出提离限值时,需要做简单清理。
四、设备硬件配套与拓展能力 艾格斯威 AG‑516 电磁超声测厚仪采用笔式结构,整机重量仅 358 克,便于单人携带巡检。内置锂电池续航可达 5 小时,支持 Type‑C 充电。仪器具备薄件、通用、棒材多测量通道,采样率 80MSPS,增益 0‑96dB 可调。支持无线连接手机、PAD 专用 APP,查看 A 扫描、B 扫描波形,完成声速校准与数据存储导出,也可选配小管径探头、高温探头适配特殊工况。
五、EMAT 技术使用的能力边界 EMAT 技术优势突出,但也存在局限。只适合导电金属,非金属不能测;厚层金属填料涂层、金属镀层不适用;检测现场需要远离大功率电机、变压器,避免外界电磁干扰影响回波信噪比。测量时不能只看数字读数,需要结合 A 扫描波形判断回波真伪,规避噪声带来的错误读数。
综上所述,EMAT 电磁超声技术依靠无耦合激发接收机制,很好解决高温、带涂层金属工件测厚难题,但存在明确适用边界。有高温管线、带涂层工件测厚需求,可联系深圳嘉禾精密仪器有限公司技术团队获取检测方案。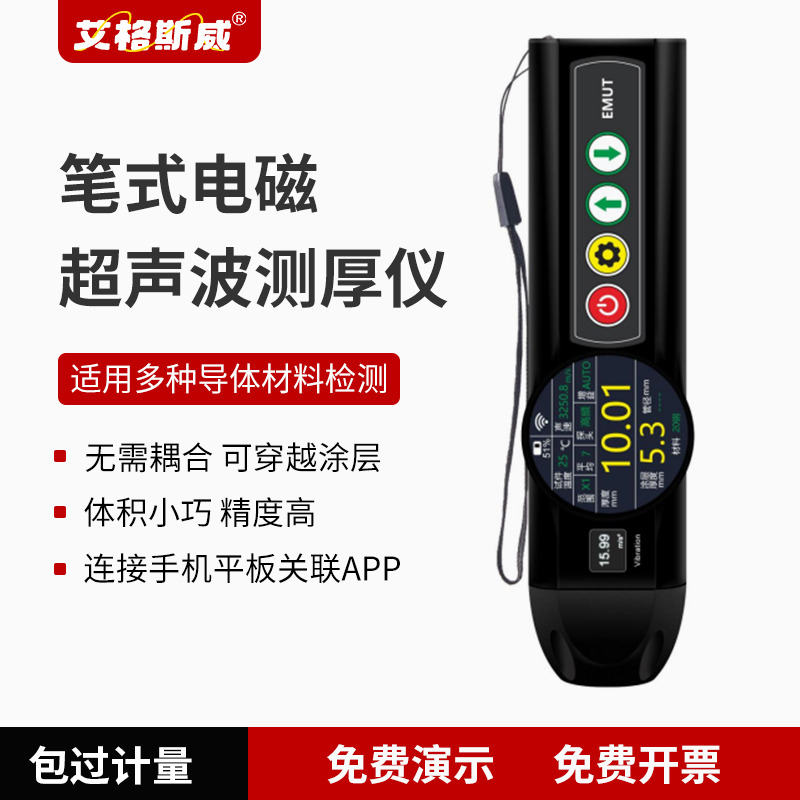
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

