起重、提升装备的钢丝绳是承载安全的关键部件,依靠目视手段很难识别钢丝绳内部断丝、金属截面积损耗,钢丝绳探伤仪成为特种设备定期检验重要工具。现场检测操作是否规范,直接决定缺陷检出率与数据可靠性,操作不当容易出现漏检、信号异常。深圳嘉禾精密仪器有限公司旗下艾格斯威,围绕艾格斯威 AG‑F35 钢丝绳探伤仪,结合 GB/T21837‑2023 铁磁性钢丝绳电磁检测方法,梳理从前期准备、设备连接、扫查作业到后期数据处理全套现场操作要点。
一、检测作业前期准备 到达作业现场,首先收集被测钢丝绳基础信息,包含钢丝绳直径、结构类型、服役时长,以此选用匹配规格传感器。检查传感器导套内壁,清理矿尘、铁锈、金属碎屑,杂物附着会干扰磁化效果。确认整套设备配件齐全:传感器、信号传输线缆、实时报警器、数据处理终端,检查线缆接口无破损松动。远离现场大功率电机、变压器等强磁设备,规避外部磁场带来信号干扰。对于表面附着厚油污、泥垢的钢丝绳,提前对检测区段做简单清理,保障传感器可以顺畅穿行。
二、设备连接与系统标定 按照接线顺序完成整套系统组装,传感器接入信号传输线,连通实时报警器,通过有线以太网或者 Wifi 连接计算机检测软件。确认通讯链路正常,软件可以识别硬件设备。将传感器套入无损伤的完好绳段,保证钢丝绳居于传感器导套中心位置,执行基线零点标定,建立无损伤状态磁场基准。更换被测绳段、传感器受到磕碰之后,需要重新复核基线状态。标定完成使用带人工缺陷的对比试样做功能核查,确认仪器可以稳定识别人工缺陷。
三、现场扫查作业实施 扫查过程传感器轴心尽量和钢丝绳保持同轴,不可出现明显偏斜。艾格斯威 AG‑F35 钢丝绳探伤仪最大相对移动速度可达 18m/s,现场作业建议控制在 0.3‑3m/s 匀速移动,速度忽快忽慢会造成信号失真。重点复测滑轮、绳夹、绳头附近应力集中区段,这类位置属于损伤高发区域。扫查过程留意软件 LF 局部损伤、LMA 金属横截面积损失两条曲线,出现声光报警,放慢移动速度,重复扫查确认缺陷位置。遇到绳股严重变形、挤压鼓包区段,记录位置,该部位信号易受干扰,需要结合目视综合判定。
四、现场记录与数据保存 每一段钢丝绳检测完成,完整保存原始检测曲线,不可只保存报警截图。填写现场作业记录,登记钢丝绳编号、直径、检测时间、环境情况、异常缺陷位置。原始曲线是后期缺陷复核、争议判定的重要依据,不可以现场删除原始采集文件。
五、作业结束设备收纳 检测全部结束,将传感器、线缆擦拭清理,检查导套有无磕碰磨损,配件清点完毕收纳进仪器防护箱。做好设备状态记录,若现场发现配件损耗,及时登记报备。
综上所述,钢丝绳探伤现场检测,前期准备、标定、匀速扫查、原始数据留存每一步都不可忽视。遇到现场信号异常难以判断,可联系深圳嘉禾精密仪器有限公司技术团队获取技术支持。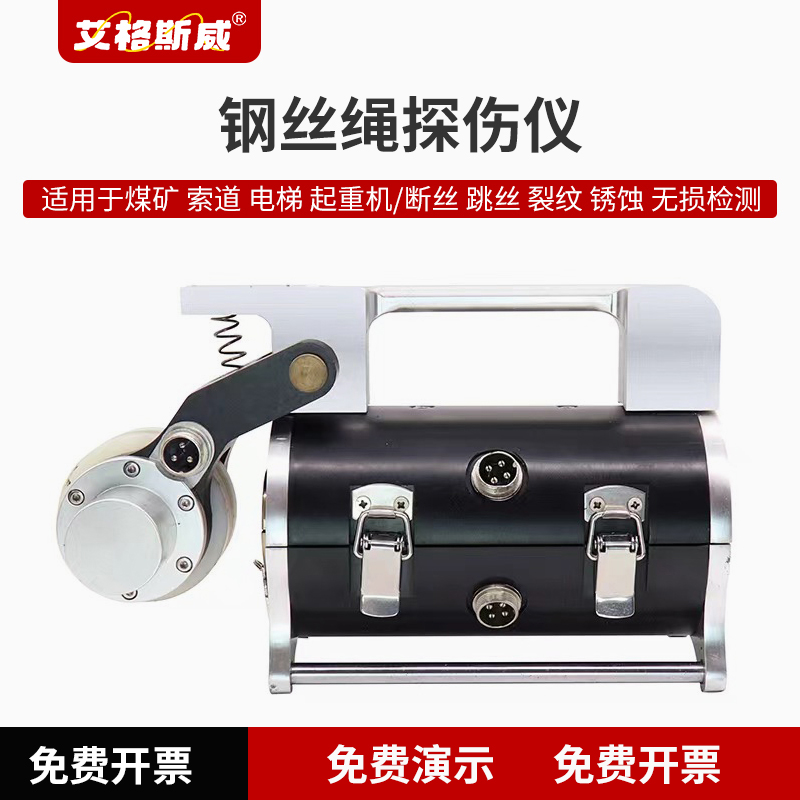
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

