机械加工领域里,精密零部件的表面状态,会直接影响零件耐磨性能、密封效果、装配间隙以及长期使用稳定性,不少制造企业的质检部门,在挑选表面检测仪器时常常难以抉择。深圳嘉禾精密仪器有限公司旗下艾格斯威,推出 AG-200D 粗糙度轮廓仪,面向精密加工车间与材料实验室,完成各类精密零部件表面形貌检测。对于质检工程师、设备采购人员,理清粗糙度轮廓仪的选型逻辑,读懂设备核心参数,能够减少选型失误,规避检测数据异常问题,保障零部件质检流程稳定运行。
一、梳理检测对象与检测需求 开展选型工作前,首先整理待检工件材质、加工工艺以及需要检测的项目。车削、磨削、抛光、蚀刻加工出来的零部件,表面纹理差别较大,对应的粗糙度数值区间也各不相同。部分精密工件,除粗糙度参数之外,还需要测量台阶高度、圆弧、轮廓角度等几何信息,这类场景就需要兼具粗糙度采集与轮廓测量功能的仪器。 工件大小同样需要纳入考量,大型壳体件和微型小零件,对工作台承载、测头移动行程要求不一样。遇到带有深槽、窄孔、内凹结构的零部件,需要确认测针能否抵达待测位置,避免出现无法采集有效信号,造成检测失败。在采购前期,整理好工件清单和检测项目,才能判断 AG-200D 粗糙度轮廓仪是否匹配现场检测需求。
二、仪器核心参数逐项解读 采样长度是基础参数,指仪器采集工件表面信号的单段测量长度,设置时要匹配零件加工纹理。常规金属工件可以参照国标推荐范围设定,采样长度选择不当,很容易造成最终检测数据失真。评定长度由多段采样长度组成,用来计算粗糙度最终结果,评定长度越长,检测数据代表性越强,但单次测量耗时会随之增加。 垂直分辨率决定仪器识别工件表面微小起伏的能力,精密零部件质检对这项指标有着较高要求。测针的选择同样关键,不同针尖半径适配不同类型表面,硬质合金测针通用性较好,金刚石测针适合高硬度工件长期检测。测针压力需要合理调节,压力偏大容易划伤软质抛光工件表面,压力偏小则会出现信号波动,读数不稳定,AG-200D 粗糙度轮廓仪可对测针压力进行调节,适配多种工件。
三、设备类型与工况匹配思路 市面上粗糙度轮廓仪分为台式和便携式,AG-200D 粗糙度轮廓仪属于台式机型,整机稳定性表现良好,适合放置在实验室环境,用于精密小件高精度检测。设备工作台支持多方向微调,方便操作人员对工件找正定位。 行程参数是选型的重点,X 轴行程决定可扫描的工件长度,Z 轴行程适配工件高低落差。工件带有较高台阶结构时,需要预留足够 Z 向行程,防止测针碰撞工件,保护测针组件。配套软件功能也不可忽视,AG-200D 粗糙度轮廓仪配套检测软件,支持按照国标计算各类粗糙度、轮廓参数,可实现数据保存、检测报表导出,方便质检部门留存检测记录,实现产品质量追溯管理。
四、使用环境与配套条件评估 精密检测仪器会受到环境因素影响,地面震动、温度大幅度波动都会干扰测量结果。放置 AG-200D 粗糙度轮廓仪的实验室,选址尽量远离冲床、锻压机等产生强震动的加工设备。环境温度维持在仪器推荐区间,温度骤变会造成工件、仪器机械部件形变,带来额外测量偏差。 配套配件方面,标准粗糙度块用于日常核查仪器状态,定期确认设备检测稳定性。微小零件检测时,可搭配专用夹具固定工件,防止测量期间工件移位。采购阶段可同步确认配套服务,包括设备现场安装调试、操作人员实操培训等内容,降低团队上手操作的难度。
综上所述,选择粗糙度轮廓仪不能只单纯对比单项精度指标,要结合待测零部件种类、检测项目、使用场地综合评估,读懂各项参数的实际应用意义,借助 AG-200D 粗糙度轮廓仪稳定完成检测工作,持续管控精密零部件的表面加工品质。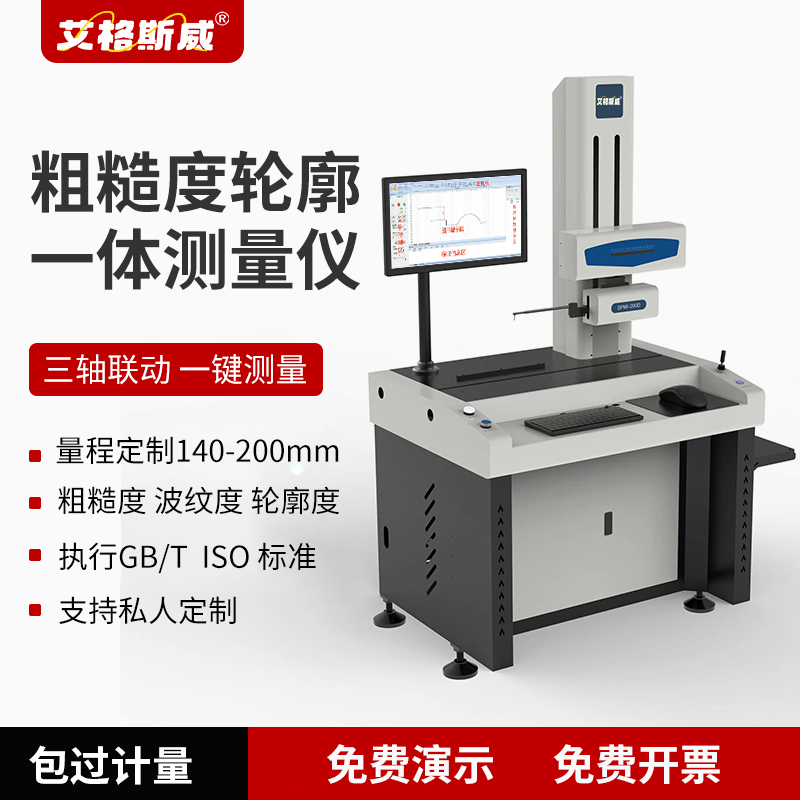
上一篇:接触式粗糙度轮廓仪适用场景,沟槽、曲面精密检测方案
下一篇:火花直读光谱仪哪个牌子好?国产火花直读光谱仪选购指南
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

