钣金加工、薄壁管件、精密冲压零部件生产过程中,1mm 以下超薄金属工件的厚度测量一直是检测难点。很多操作人员知道切换回波‑回波模式,但是不理解底层原理,遇到读数异常时无法快速排查问题。深圳嘉禾精密仪器有限公司旗下艾格斯威,薄件测厚仪 TT700 搭载杂波飞渡技术,依靠 E‑E 回波‑回波模式实现低至 0.15mm 钢件测量,下面讲解回波‑回波工作原理、操作流程以及现场常见问题。
回波‑回波基础工作逻辑:传统 I‑E 模式依靠探头界面回波和工件第一次底面回波的时间差计算厚度。工件厚度很薄时,界面回波和底面回波距离很近,仪器无法区分两组信号,出现读数跳变错乱。E‑E 回波‑回波模式,不读取探头界面起始回波,只采集金属基材内部多次底面反射回波,取相邻两次底波时间差完成厚度运算。该时差只代表声波在金属基体内部传播时间,工件表面完好油漆涂层不计入厚度计算,实现带完好涂层直接测量基体厚度。杂波飞渡技术进一步过滤近区杂乱信号,实现 0.15mm 级别薄件有效回波识别。
回波‑回波模式适用工况:适合 0.15 毫米至数毫米薄壁钢板、薄壁管件、冲压零件,工件带有完好油漆涂层,不需要打磨测点的检测场景。该模式并非万能,工件厚度过大时,多次底面回波会快速衰减消失,无法正常读数,厚板材需要切回 I‑E 模式使用。
现场标准化操作步骤:优先使用配套 15MHz 单晶高频探头,清理测点位置大块锈蚀、起皮涂层,薄层漆膜无需打磨。在标准试块上完成仪器调零校准,必要时修正对应材料声速。手动开启 E‑E 模式,也可以启用设备自动模式。涂抹适量耦合剂,探头垂直平稳按压工件,等待读数稳定,同一个测点多次测量确认数据可靠性。设备同时支持报警、差值模式设置,便于车间快速筛选不合格薄件。
常见异常问题说明:涂层空鼓起皮,会打乱多次底波序列,造成读数失真,此种情况需要清理起皮涂层再检测。耦合剂过多或者过少、工件曲率大探头贴合不良,都会引发回波不稳。工件厚度超出 E‑E 模式上限,底波消失,应当及时切换 I‑E 模式,不可继续强制使用回波‑回波模式。
数据存储与仪器复核要点:TT700 可存储多组测量数据,适合车间批量抽检。日常检测定期使用标准试块校验,确认 E‑E 模式下测量结果准确。
综上,回波‑回波模式利用基材内部相邻底面回波时差完成测厚,解决超薄件回波重叠难题,还可实现免打磨测带涂层基体,但存在明确厚度区间限制。若您需要针对特定薄壁工件制定测量方案,可以联系深圳嘉禾精密仪器有限公司获取技术咨询。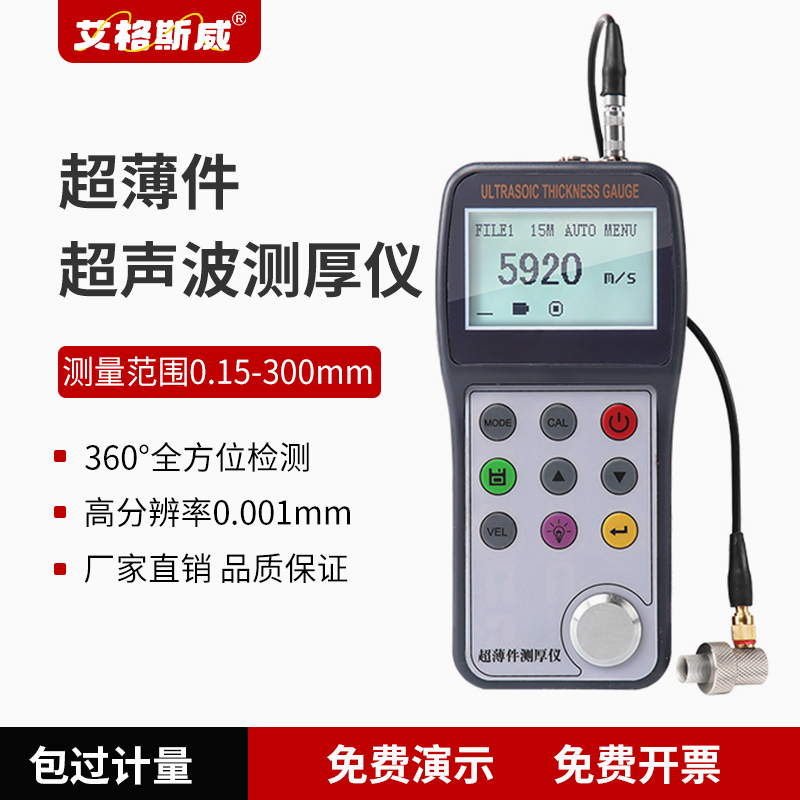
上一篇:艾格斯威 AG‑800PLUS 数字超声波探伤仪完成升级,优化粗晶铸件杂波抑制
下一篇:薄件测厚用普通测厚仪还是精密测厚仪?一篇讲明白
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

