在热处理、机械零部件质检工作当中,数显洛氏硬度计应用十分普遍。很多检验人员遇到检测数据波动大、和标准硬度块偏差超限时,第一判断就是仪器硬件故障,但大量现场问题来源于试样状态、耗材损耗、操作与环境因素,并非设备本体损坏。深圳嘉禾精密仪器有限公司旗下艾格斯威,数显洛氏硬度计 AGHRS‑150M,分析测试不准的各类诱因,同时分享车间可执行的核查校准手段。
试样因素带来测量偏差:工件测试表面残留氧化皮、脱碳层、油污,未打磨至光亮平整状态,会直接造成读数偏移;工件摆放倾斜、底部支撑不实,测试时发生轻微滑移晃动,数据整体失真。薄板、薄硬化层工件错用大载荷标尺,压头穿透表层接触基体,得到基体与表层混合的错误硬度结果。部分软质材料试样厚度不足,同样会引发测试结果偏离真实值。
耗材部件损耗引发误差:金刚石压头出现崩口、边缘磨损,钢球压头产生形变,属于高频问题,部分损伤肉眼不易识别,会造成数据持续偏高或者偏低。砧座、工作台表面存在划痕、残留金属碎屑,工件无法完全贴合,带来系统性测量偏差。
操作与环境带来的影响:保荷时间设置不符合材料特性,软质材料保荷时长不足,材料形变未充分完成,读数出现波动。设备摆放位置靠近振动源,加载过程受到震动干扰。压痕距离工件边缘过近、相邻压痕间距过小,产生边缘效应,检测结果失去参考价值。
车间现场核查校准流程:每日开机清理工作台、砧座,检查压头外观是否完好;选用标尺匹配、硬度区间贴近被测工件的标准硬度块,擦拭干净硬度块工作面。正式记录前舍弃前 2 次预压测点,连续测试 5 个点位,剔除最大最小值后取平均值,对比硬度块标称值,判断示值偏差是否在允许范围。若偏差超标,优先排查试样、压头、工作台等外部因素,严禁私自拆机调整内部结构;车间点检仅作为日常核查,不能够替代第三方计量机构法定检定。
需停机报修的异常情况:更换全新合格压头后,使用多块不同区间标准硬度块测试,示值仍然持续超差;仪器加荷、保荷、卸荷动作卡顿异常,出现动作故障,需要停止设备使用,交由厂家技术人员检修。
现场实操注意要点:软质材料严格按照国标设置保荷时间;薄层零件优先切换表面洛氏标尺;做好设备点检、硬度块校验书面记录,方便后期问题追溯。
总结,数显洛氏硬度计测试不准需要按照试样、耗材、操作、环境顺序逐项排查,日常坚持点检能够规避大部分数据异常问题,遇到仪器示值异常无法自行定位时,欢迎联系深圳嘉禾精密仪器有限公司寻求技术协助。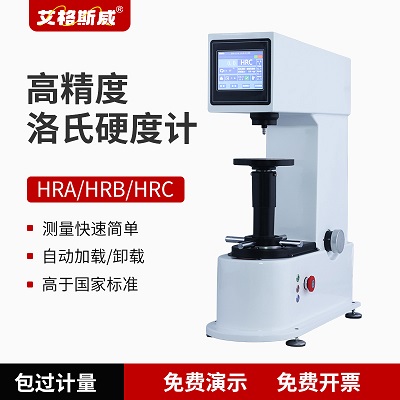
上一篇:洛氏硬度块怎么选用?表面洛氏硬度计日常维护要点
下一篇:艾格斯威 AG‑800PLUS 数字超声波探伤仪完成升级,优化粗晶铸件杂波抑制
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

