缺陷定位、当量定量精度,是评判一台便携式超声波探伤仪综合性能的核心指标。很多采购人员仅参考样本纸面参数,更加关心在真实工况之下,仪器针对焊缝缺陷的深度定位、当量评定实际表现。深圳嘉禾精密仪器有限公司旗下艾格斯威,便携式超声波探伤仪 AG‑900,结合标准试块实验室测试以及工程项目现场实测情况,客观讲解焊缝检测精度相关内容。
一、影响焊缝检测精度的两大维度 焊缝超声检测精度分为缺陷深度定位精度与缺陷当量定量精度两大维度。仪器主机硬件性能、探头品质、校准操作、工件表面状态都会共同影响最终检测结果,并不单纯由探伤仪主机单方面决定。便携式超声波探伤仪 AG‑900 的水平线性、垂直线性指标符合国内无损检测设备相关技术要求,为缺陷判读提供硬件基础。
二、标准试块条件下的实测表现 在 CSK‑IA 标准试块理想条件下,完整完成零点、前沿、K 值全套校准,绘制 DAC 曲线。便携式超声波探伤仪 AG‑900 对试块上人工横孔开展测试,缺陷深度定位偏差控制在标准允许区间,当量评定可以满足 NB/T47013 焊缝检测规范。需要客观说明,标准试块属于理想状态,实际工件现场工况会引入额外测量误差。
三、工程现场工况下精度变化因素 真实钢结构、压力容器焊缝会存在表面粗糙、耦合波动、材质晶粒散射杂波。工件打磨不到位造成耦合不稳定,会带来读数漂移;粗晶材质的草状杂波会干扰微小缺陷回波。便携式超声波探伤仪 AG‑900 配备多档数字滤波,能够适度抑制部分杂波,但滤波功能无法完全消除材料本身带来的噪声干扰。
四、保障现场实际检测精度的实操举措 第一,严格执行全套校准流程,更换探头、温差变化较大时必须重新校准;第二,做好焊缝扫查带打磨,保障探头耦合稳定;第三,结合板厚匹配对应 K 值斜探头;第四,遇到可疑缺陷,多角度、焊缝两侧反复扫查比对;第五,定期使用对比试块复核整机灵敏度;第六,保存 A 扫描原始波形,方便后期复核缺陷当量。
五、客观看待仪器精度边界 即便仪器硬件精度较高,最终检测质量依旧依赖人员规范操作。仪器输出的当量数值代表缺陷等效反射尺寸,不等同于缺陷真实几何大小。发现超标指示,需要结合工程标准综合评判。
综上所述,便携式超声波探伤仪焊缝检测精度是硬件设备、探头配置、仪器校准、工件条件、人员操作共同作用的结果,标准试块测试合格,不代表现场可以随意简化作业流程。如果你想要了解该仪器试块实测方案细节,可联系深圳嘉禾精密仪器获取测试参考方案。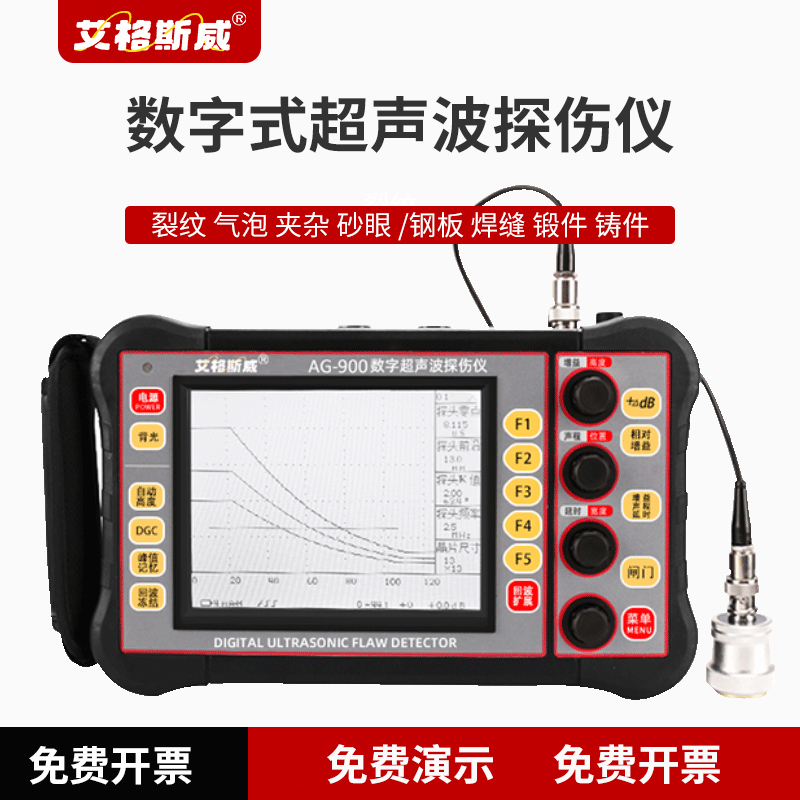
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

