在精密机械加工中,零件的表面质量和轮廓精度直接影响装配性能和使用寿命。深圳嘉禾精密仪器有限公司在服务客户过程中发现,不少质检人员对粗糙度轮廓仪的测量原理不够了解。本文以AG-200D粗糙度轮廓仪为例,介绍其工作原理和检测能力。
一、测量原理
AG-200D粗糙度轮廓仪的核心原理是直角坐标测量法。仪器通过X轴和Z轴传感器,测绘出被测零件表面轮廓的坐标点,电器组件将传感器所测量的坐标点数据传输到上位PC机,软件对所采集的原始坐标数据进行数学运算处理。轮廓仪反映的是零件的宏观轮廓,可以测量直线度、角度、凸度、槽深、槽宽、曲率半径等参数;粗糙度分析则反映零件表面的微观加工质量。该仪器符合国家标准GB/T3505-2000、GB/T6062-2001、GB/T10610-1998,以及国际标准ISO5436、ISO11562、ISO4287的要求。
二、轮廓测量功能
AG-200D粗糙度轮廓仪在轮廓测量方面,可完成尺寸测量,包括水平距离、垂直距离、线性距离、半径、直径;夹角测量,包括水平角、垂直角、夹角;位置公差评价,包括平行度、垂直度;形状公差评价,包括直线度、凸度、圆弧轮廓度;辅助生成功能,包括辅助点、辅助线、辅助圆。测量范围方面,X方向驱动器140mm,Z1分辨率达0.02微米。Z轴高度(立柱)400mm,可检测最小内孔5mm。轮廓技术参数方面,线性精度±(1.2+0.12Hl)μm,圆弧±(1.2+R/12)μm,角度±1′,直线度0.7μm/100mm。
三、粗糙度分析能力
AG-200D粗糙度轮廓仪的粗糙度分析参数覆盖较广,包括Ra、Rz、Rt、Rq、Rsk、Rku、Rsm、Rp、Rv、Rc、Rk、Rpk、Rvk、Mr1、Mr2等数十项参数。波纹度分析包括Wa、Wt、Wz、Wp、Wv、Wq、Wsm、Wsk、Wku等。原始轮廓分析包括Pa、Pt、Pp、Pc、Pv、Pz、Pq、Psm、Psk、Pku等。粗糙度技术参数方面,线性精度≤±5%,残值噪声≤0.005μm,重复稳定性试值3%,截止波长可选0.025、0.08、0.25、0.8、2.5、8mm,评定长度λc×1、2、3、4、5。传感器芯片为进口配置,分辨率0.02μm。
四、软件系统与报告输出
AG-200D粗糙度轮廓仪软件系统界面主要包括菜单、工具栏、状态栏、图形显示区、标注信息区、系统参数显示区和设备控制区。设备采用四轴霍尔摇杆控制,操作更方便快捷。产品可自动接触,减少测针损坏。可自动编程测量,实现产品快速自动检测并判断OK/NG。支持CAD导入或导出进行轮廓度检测。报表可导出PDF、Word、Excel等多种格式,软件采用最新模板,终生免费升级。测量完成后,可通过打印信息设置对话框输入零件名称、零件号、检测人、公司名称等,选择轮廓图形、轮廓标注信息列表、粗糙度评定参数列表等格式输出报告。
五、适用场景
AG-200D粗糙度轮廓仪广泛应用于精密机械加工、汽车零部件、轴承、机床、模具、精密五金等行业。可对零件表面,尤其是大范围曲面如圆弧面、球面、异型曲面进行检测,是大曲面测量领域精细粗糙度测量的工具。
综上,了解粗糙度轮廓仪的原理和功能,有助于在精密质检中发挥设备的最大价值。如需获取AG-200D粗糙度轮廓仪的详细技术方案,可联系深圳嘉禾精密仪器有限公司获取技术支持。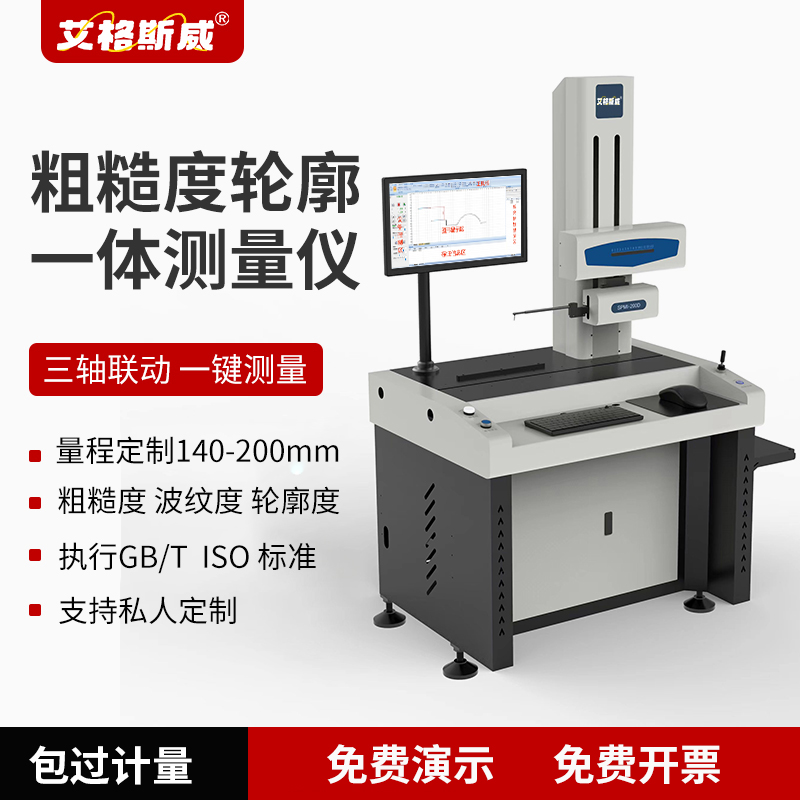
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

