深圳嘉禾精密仪器有限公司艾格斯威 AG‑20KN 拉力试验机,常应用于铝、铜、镁及其合金等有色金属材料的来料检验、工艺研发验证。有色金属部分材质质地偏软,薄板试样容易受压变形,部分合金屈服信号平缓,和碳钢测试特性存在明显区别。如果试样处理、夹具选型、试验参数设置不合理,会造成屈服强度、断后伸长率等指标出现偏差,对材料批次判定造成干扰。本文梳理使用艾格斯威 AG‑20KN 拉力试验机开展有色金属试样拉伸测试的实操注意要点。
经过冲切、切割取样后的有色金属试样,边缘会形成加工硬化层,会改变局部力学性能。试样需要通过铣削、磨削去除边缘硬化区域,保证试样平行段无划痕、凹坑等缺陷。板材取样尽量避开板材边缘成分偏析位置;针对各向异性合金,做好取样方向标记,区分横向、纵向试样。 上机测试前,对试样平行段多点测量厚度、宽度或直径,将实测尺寸录入艾格斯威 AG‑20KN 拉力试验机软件,不要直接使用图纸理论尺寸,减少横截面积计算引入的测试误差。
棒材试样优先选用楔形自锁夹具,圆棒试样配套 V 型钳口,保障试样同轴度。薄板、软质有色金属试样,避开齿纹锋利钳口,选用平面防滑钳口,合理控制夹持压力,防止试样被夹扁挤压损伤。 装夹过程保证试样轴线与设备加载轴线重合,降低偏心带来的附加弯矩。偏心受力会造成试样单侧提前断裂,屈服指标产生偏移。装夹完成施加小幅预张力消除试样松弛间隙,再启动正式试验。如频繁出现夹口断裂,需要调整夹持压力或者更换适配钳口。
有色金属对试验速率较为敏感,速率变化会直接影响屈服强度测试结果。使用艾格斯威 AG‑20KN 拉力试验机开展测试,屈服阶段优先选用应力速率或者应变速率控制模式,进入塑性形变阶段后切换对应速率,不建议全程使用固定横梁位移速率。 软铝、铜合金这类屈服信号平缓的材料,可适度调整仪器信号过滤参数,便于设备识别屈服点与规定塑性延伸强度。做多组工艺对比试验,所有试样保持统一的控制模式与速率,保障数据可以横向比对。
需要获取弹性模量、规定塑性延伸强度,建议选配引伸计,减少机架自身形变对变形数据的干扰。实验室环境尽量维持在 10‑35℃,温度波动会对部分软质有色金属的力学性能带来影响。
测试务必保存完整力‑位移原始曲线,不能只记录报表单点数值。试样若在夹持位置断裂,该组数据应当舍弃,排查装夹与夹具条件后重新测试。同一批次设置多组平行试样,剔除异常数据之后再做统计分析。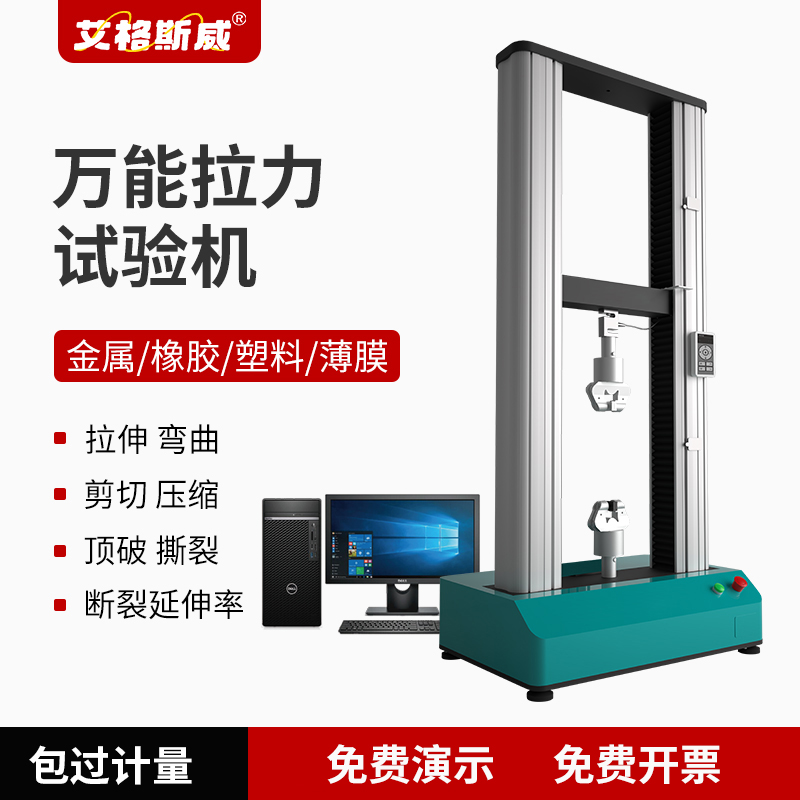
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

