铁磁性零部件的表面、近表面裂纹是焊接、锻造作业中十分常见的缺陷,这类开口微小的裂纹肉眼很难直接识别,磁粉检测依靠漏磁吸附磁粉的方式,把细微缺陷转化为肉眼可见痕迹,广泛应用于压力容器、工程机械、轨道交通零部件质检现场。深圳嘉禾精密仪器有限公司旗下艾格斯威,磁粉探伤机 CDX‑III 属于多用便携式磁粉检测设备,可更换多款探头适配轴类、焊缝、异形工件,下面讲解设备基础原理,同时拆解现场磁痕识别、区分真伪磁痕的实操要点。
一、磁粉探伤机基础检测原理 磁粉探伤机主要针对铁磁性金属开展检测,设备通过探头向工件施加磁场,工件被磁化后,如果表面或者近区域存在裂纹、夹层等不连续缺陷,磁力线会绕过缺陷向外溢出工件表层,形成漏磁场。把磁粉或者磁悬液施加在被测区域,磁粉颗粒会被漏磁场吸附聚集,形成肉眼可辨识的磁痕,以此定位缺陷位置,判断缺陷大致延展形态。艾格斯威 CDX‑III 磁粉探伤机拥有磁轭、旋转磁场等多种工作模式,不同工件匹配对应的磁化方案,保障磁力线尽量垂直缺陷走向,减少漏检概率。
二、探头选型与磁化操作注意事项 不同探头适配不同检测场景,磁轭探头多用于平面焊缝;旋转交叉磁轭适合角焊缝检测;环形探头针对小型轴类零件。操作时控制单次充磁时长,充磁时间不宜超过 3 秒,避免探头线圈过热损伤设备。优先采用连续法,磁化的同时喷洒磁悬液。检测结束之后,如果工件后续要机加工、装配,必须完成退磁工序,消除工件内部残留剩磁,避免对后续工序造成干扰。艾格斯威 CDX‑III 磁粉探伤机每次开工前,建议使用 A 型灵敏度试片校验整套系统,确认检测灵敏度达标。
三、工件前期表面预处理要求 工件表面的焊渣、飞溅、厚层油漆、锈蚀结块,会阻碍磁力线外泄,干扰磁痕生成。检测位置需要清理起皮涂层、焊瘤、飞溅杂物,薄层紧密附着氧化皮可以保留。如果表面油污较重,要先做除油处理,油污会让磁粉无法均匀附着,造成磁痕显示模糊不清。预处理不到位,即便仪器本身性能完好,也很容易出现漏判。
四、真实缺陷磁痕与伪磁痕辨别 真正缺陷磁痕:轮廓清晰集中,线条呈锯齿状、线状,和裂纹走向保持一致,擦拭干净重新磁化之后,磁痕可以稳定复现。伪磁痕诱因很多,工件截面突变、棱角台阶、材料组织偏析、表面毛刺,都会吸附磁粉形成痕迹。伪磁痕一般形态松散模糊,擦拭后复现效果差,改变磁化方向之后痕迹会消失或者形态发生明显改变。遇到存疑痕迹,要变换探头位置、改变磁化角度反复验证,不要直接下定结论。
五、检测后设备日常维护要点 检测完成清理探头表面吸附的磁粉,磁悬液密封存放,防止受潮结块。做好磁痕位置拍照记录,留存检测影像,方便复检比对。不要长时间空载触发充磁,减少设备内部元器件损耗。
综上所述,磁粉探伤机依靠漏磁效应显现工件表面及近表面缺陷,探头选择、工件预处理、真伪磁痕区分、退磁处理都是不可忽视的环节,试片校验是保障检测灵敏度的有效手段。如果您需要磁粉探伤现场作业简易操作手册,可联系深圳嘉禾精密仪器索取。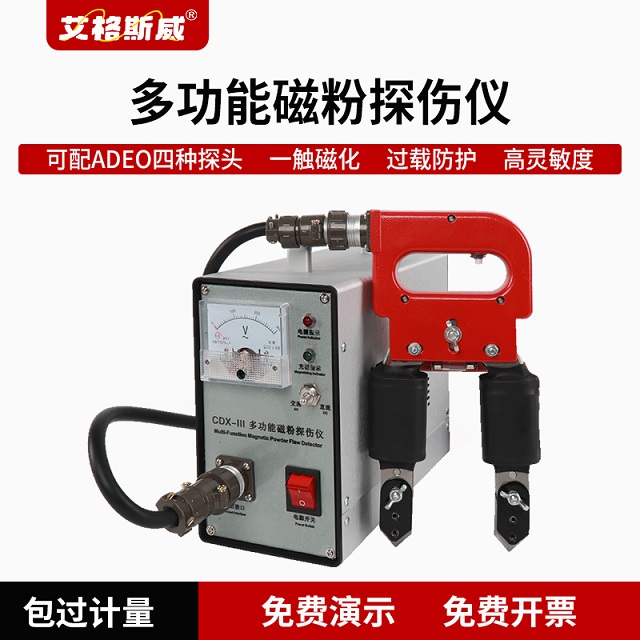
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com

