
深圳嘉禾精密仪器有限公司旗下艾格斯威 TR200 粗糙度测量仪,是工厂车间非常普及的便携式表面质量检测设备。机械加工图纸上几乎都会标注 Ra 数值,很多刚接触质检岗位的人员,只知道 Ra 数值越小表面越光滑,但并不清楚该参数的物理含义,也分不清 Ra 和 Rz、Rmr 之间的区别,容易出现只盯着 Ra,忽略其他关键指标,造成工件质量误判。本文结合实际加工场景,解读粗糙度核心参数,帮助技术人员读懂图纸标注,合理开展工件表面质量管控。
Ra 即轮廓算术平均偏差,是在规定取样长度之内,被测实际轮廓偏离中线的所有距离取绝对值之后计算算术平均值,单位 μm。它反映工件微观表面的整体平均起伏状态,优势是数据稳定性好,不容易被个别孤立划痕、单点凹坑过度影响,轴类、密封结合面、普通机加工零部件普遍选用 Ra 作为验收指标。但要客观认识 Ra 的短板:如果工件只是存在少数很深的局部凹坑,整体 Ra 依旧可以达标,可这些凹坑会造成应力集中,会降低零件疲劳寿命,这种工况,就需要搭配 Rz 等参数一起评估。
除 Ra 之外,艾格斯威 TR200 粗糙度测量仪还支持输出全套常用评估参数。Rz 轮廓最大高度,代表取样长度内最高峰与最低谷之间总高度,对局部深划痕、凹坑更加敏感,适合承受交变载荷、不允许出现尖锐缺陷的零部件;Rq 均方根偏差,更多用于高精度磨削、抛光工件评判;Rsm 反映加工纹理峰谷之间平均间距,可以判断刀纹疏密;Rmr 轮廓支承长度率,用来评估工件耐磨性能,对于滑动摩擦工作面尤为重要。艾格斯威 TR200 粗糙度测量仪兼容 ISO、DIN、ANSI、JIS 多国标准,取样长度可选 0.25mm、0.8mm、2.5mm,评定长度支持 1‑5L 自由切换,适配不同图纸规范。
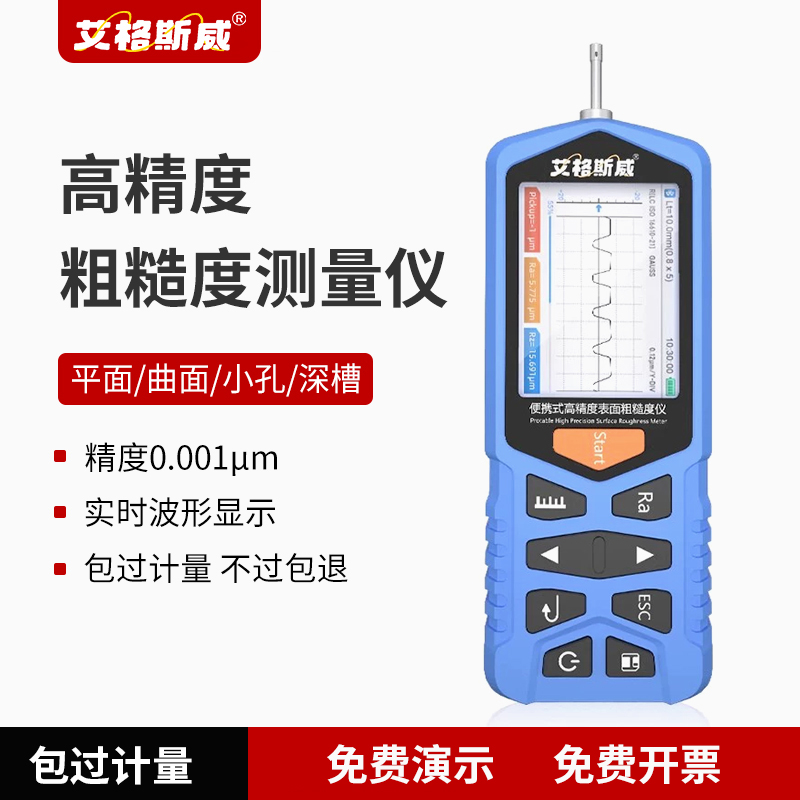
仪器硬件表现直接关系参数采集可靠性,艾格斯威 TR200 粗糙度测量仪 Ra 测量范围 0.005‑16.00μm,示值精度 0.001μm,整机重量仅 457g,适合大型工件现场原位检测,不用拆卸搬运笨重工件。320×240 彩色屏幕同步显示数值与波形图谱,操作人员可以直观观察表面纹理波形。内置锂电池连续工作时长大于 20 小时,可存储 100 组原始数据和波形,支持外接打印机现场打印,USB 接口对接电脑完成数据归档。针对小孔、沟槽、曲面工件,还可以选配不同功能传感器拓展检测范围。
实操环节有不少容易踩坑的细节。很多人拿到艾格斯威 TR200 粗糙度测量仪,只更换工件,不去核对取样长度、滤波器模式,同样工件多次测量数据差异大。RC、PC‑RC、Gauss、D‑P 多种滤波器需要严格按照图纸要求设置;每次检测前清理工件表面油污铁屑,必要时用校准样块完成核查,减少系统误差。
理解各个粗糙度参数的实际物理意义,才能够读懂图纸背后的设计诉求,而不是单纯比对一个数字。
掌握多参数协同评判的思路,才可以完整评估工件表面状态,规避单一参数带来的质量管控漏洞。
上一篇:便携式超声波探伤仪 和 X 射线探伤仪到底怎么选?一篇讲清
下一篇:粗糙度仪哪个牌子好?TR200 手持式粗糙度仪实测
 地址:广东省深圳市宝安区中心路108号 锐钧商务大厦 18E
 电话:13302445125
 手机:13302445125
 邮箱:1286966098@qq.com
